














11 defectos comunes en la soldadura ultrasónica de plásticos y cómo solucionarlos (con una guía rápida para la resolución de problemas)
Última actualización: 20 de agosto de 2026 | Autor: [Li Yong] (Ingeniero de procesos de soldadura ultrasónica) | Tiempo de lectura: aprox. 12 minutos
| Acerca de este artículo Compilado por Li Yong, ingeniero de procesos de soldadura ultrasónica en Shenzhen Chengguan Intelligent Ultrasonic Equipment Co., Ltd. Con 22 años de experiencia en la puesta en marcha de líneas de producción y la mejora del rendimiento, ha gestionado más de 10 000 proyectos de soldadura que abarcan más de 100 000 productos soldados. El contenido de este artículo se basa en casos reales de líneas de producción y en la validación de parámetros. |
Tabla de contenido
- Soldadura en frío (falsa soldadura)
- Soldadura excesiva (marcas de quemaduras, carbonización)
- Desbordamiento y destellos excesivos
- Deformación y alabeo del producto
- Grietas y fisuras
- Desalineación y desajuste de la soldadura
- Hendiduras y abolladuras (marcas de presión en la superficie)
- Burbujas y porosidad
- Sellado deficiente (fugas de agua y aire)
- Calidad de soldadura inconsistente
- Ruido de traqueteo después de soldar
- Guía rápida para la resolución de problemas
- Preguntas frecuentes (FAQ)
La soldadura ultrasónica de plásticos se ha convertido en el proceso de ensamblaje principal en interiores de automóviles, carcasas de dispositivos electrónicos, equipos médicos, piezas de electrodomésticos y muchos otros campos, gracias a su rapidez, alta consistencia y la ausencia de consumibles. Sin embargo, en la producción real, influenciados por el estado del material, la configuración de parámetros, el desgaste de las herramientas, la precisión de los dispositivos de fijación y otros factores, los defectos de soldadura son un problema que se presenta en casi todas las líneas de producción.
Este artículo analiza sistemáticamente los 11 defectos más comunes en la soldadura ultrasónica durante la producción. Cada defecto se divide en tres niveles: «Síntoma → Causa → Solución». Al final, se incluye una guía rápida para la resolución de problemas que le ayudará a identificar rápidamente la causa raíz cuando algo falle en la línea de producción y a reducir el tiempo de prueba y error.
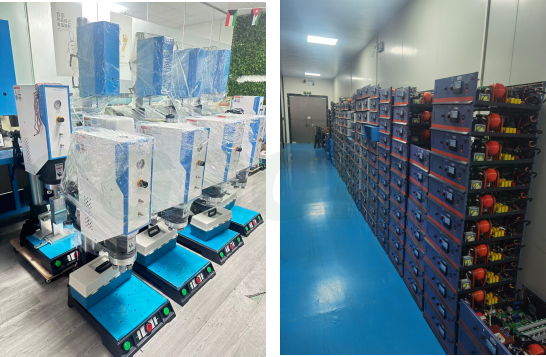
Fotos de la línea de producción de equipos de soldadura ultrasónica de plásticos
1. Soldadura en frío (falsa soldadura)
Síntoma
La soldadura parece estar completamente formada, pero se rompe con un ligero giro manual y su resistencia es muy inferior a la requerida en el diseño; en las pruebas de pelado, las carcasas superior e inferior simplemente se separan. La inspección de la sección transversal muestra que no se ha producido una fusión real en el interior: los directores de energía simplemente se han "aplanado" en lugar de formar un núcleo fundido.
Causas
- Presión de soldadura insuficiente, tiempo de soldadura demasiado corto o amplitud demasiado baja: aporte de energía por debajo del umbral de fusión.
- Bocina o accesorio desgastado, lo que reduce la eficiencia de transferencia de energía.
- El producto está desalineado en el soporte, por lo que los directores de energía no coinciden con el punto de presión de la bocina.
- Exceso de humedad en la resina plástica; el agua que se vaporiza disipa el calor y bloquea la fusión.
- Los directores de energía son demasiado pequeños en el diseño del producto: no hay suficiente material fundible.
Soluciones
- Aumente la presión de soldadura, prolongue el tiempo de soldadura o incremente la amplitud de salida según corresponda (ajuste solo un parámetro a la vez y registre la comparación).
- Inspeccione las superficies de trabajo de la bocina y el accesorio; repare o reemplace las desgastadas de inmediato.
- Optimice el dispositivo para garantizar un posicionamiento preciso y sin desfase del producto.
- Seque previamente la resina plástica para eliminar la humedad (para ABS/PC, hornee a 80–100 °C durante 2–4 horas).
- Modificar la estructura del producto para aumentar el tamaño de los directores de energía (la altura típica del director es de 0,5 a 0,8 mm, dependiendo del espesor de la pared del material).
2. Soldadura excesiva (marcas de quemaduras, carbonización)
Síntoma
La soldadura se torna blanca, amarilla o incluso negra carbonizada; la rebaba es abundante y la pieza se deforma; en casos graves, se perfora localmente. Se observa con mayor frecuencia en piezas pequeñas, de paredes delgadas o en productos con directores de energía sobredimensionados.
Causas
- Tiempo, amplitud o presión de soldadura excesivos: entrada de energía por unidad de área por encima del límite
- El tiempo de permanencia (retención) ultrasónico es demasiado prolongado; el calor se sigue acumulando sin que haya dónde disiparse.
- El grosor de la pared del producto es demasiado delgado; no puede soportar los parámetros estándar.
Soluciones
- Reduzca el tiempo de soldadura, disminuya la amplitud y reduzca la presión de soldadura.
- Reduzca el tiempo de permanencia/retención ultrasónica.
- Reduzca el consumo energético total para productos de paredes delgadas; si es necesario, trabaje con el ingeniero estructural para optimizar el espesor de la pared.
- Ajuste la posición de contacto de la bocina para evitar que la energía se concentre en puntos débiles locales.
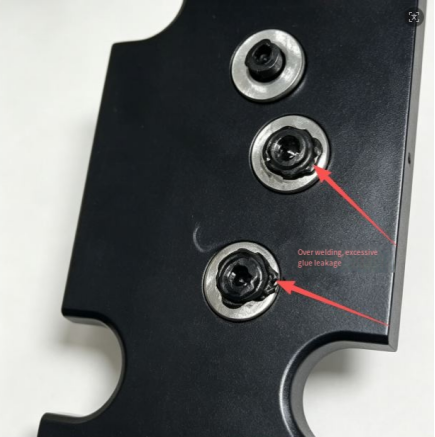
3. Exceso de destellos y desbordamiento
Síntoma
Se forma un anillo de rebaba de plástico sobrante a lo largo de ambos lados de la soldadura. Esto estropea la apariencia y debe recortarse a mano posteriormente, lo que incrementa el costo.
Causas
- Presión de soldadura demasiado alta o profundidad de colapso (carrera descendente) demasiado profunda
- El material fluye fácilmente, por lo que el plástico fundido se expulsa con facilidad.
- La holgura entre las carcasas superior e inferior es demasiado grande, lo que permite que el material fundido tenga una "vía de escape".
- La superficie de contacto de la bocina no es plana, lo que crea una presión local excesiva.
Soluciones
- Disminuya la presión de soldadura y reduzca el ajuste de profundidad de colapso.
- Optimizar el moldeo por inyección del producto para reducir el espacio de ajuste de la carcasa.
- Realizar el mantenimiento y volver a rectificar la bocina para mantener plana la superficie de contacto.
- Para plásticos de flujo libre (como el PP), reduzca la amplitud para disminuir la cantidad de plástico fundido que se expulsa.
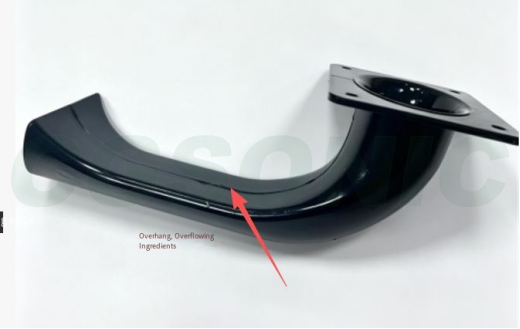
4. Deformación y alabeo del producto
Síntoma
Tras la soldadura, la carcasa se dobla o se abomba y los mecanismos de cierre se deforman, lo que provoca que el conjunto posterior se desalinee, a veces hasta el punto de que los cierres ya no encajan en absoluto.
Causas
- Alta presión de sujeción con estrés térmico concentrado localmente.
- Soporte de fijación insuficiente; las zonas sin soporte de la pieza colapsan bajo presión.
- Espesor de pared irregular en la propia pieza, lo que provoca una contracción por enfriamiento inconsistente.
- La presión se libera antes de que el tiempo de enfriamiento (mantenimiento) sea suficiente, mientras el plástico aún no se ha solidificado.
Soluciones
- Reduzca la presión de sujeción de la soldadura.
- Optimice el soporte/anidamiento para brindar al producto un soporte trasero completo y eliminar las áreas sin soporte.
- Mejorar la uniformidad del espesor de la pared en el diseño del producto en la medida de lo posible.
- Prolongue el tiempo de mantenimiento/enfriamiento; libere la presión y abra la herramienta solo después de que el plástico se haya enfriado y solidificado.
5. Grietas y fisuras
Síntoma
Las grietas aparecen cerca de la soldadura, en secciones de pared delgada o en las esquinas. Son más comunes en materiales frágiles (ABS, PC), especialmente en PC.
Causas
- Energía ultrasónica excesiva; el impacto de vibración de alta frecuencia literalmente "sacude" el material y lo desintegra.
- El cuerno presiona directamente sobre una zona de pared delgada, concentrando la tensión.
- Alta tensión interna en la pieza moldeada; el calor de la soldadura desencadena la liberación de la tensión.
- Concentración de tensiones en las esquinas afiladas de la pieza.
Soluciones
- Reduzca la amplitud y la energía total de soldadura para disminuir el impacto.
- Modifique la posición de contacto de la bocina para evitar zonas de pared delgada.
- Recocer las piezas moldeadas con antelación para aliviar las tensiones internas.
- Redondea las esquinas afiladas en la estructura del producto para eliminar los puntos de concentración de tensiones.
6. Desalineación y desajuste de la soldadura
Síntoma
La unión entre las carcasas superior e inferior presenta un gran desnivel y alturas desiguales, un defecto estético que, en casos graves, también puede comprometer el sellado.
Causas
- Precisión deficiente del dispositivo de posicionamiento
- Gran holgura en el molde de inyección del producto
- La bocina no está montada verticalmente y tiene un desplazamiento lateral.
- La pieza está sometida a fuerza lateral durante la sujeción.
Soluciones
- Calibrar y reacondicionar el dispositivo de posicionamiento para mejorar la precisión del posicionamiento.
- Mejorar el molde de inyección para reducir el espacio de ajuste de la carcasa.
- Corrija la instalación de la bocina para asegurar la verticalidad y eliminar el desplazamiento lateral.
- Ajuste el dispositivo de sujeción para que la pieza nunca se cargue lateralmente durante la soldadura.
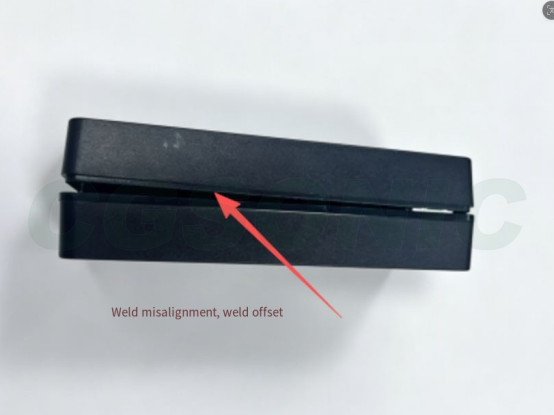
7. Hendiduras y abolladuras (marcas de presión en la superficie)
Síntoma
Las marcas o abolladuras que deja la bocina en la superficie exterior de la pieza se hunden, arruinando su aspecto. En el caso de piezas cosméticas (mandos a distancia, paneles de altavoces, etc.), esto suele ser un defecto fatal.
Causas
- Presión de soldadura excesiva
- Amplitud transmitida a través de la superficie cosmética
- Dureza o textura superficial inadecuadas del cuerno
- La pieza no tiene soporte, por lo que se hunde bajo presión.
Soluciones
- Reduzca la presión de soldadura
- Agregue una película protectora intermedia entre el cuerno y la superficie cosmética; optimice la textura de la superficie del cuerno.
- Añada soporte trasero completo al accesorio para evitar que la pieza se hunda bajo presión.
- Reduzca la amplitud para limitar la vibración que llega a la superficie cosmética.
8. Burbujas y porosidad
Síntoma
Aparecen burbujas en el interior de la soldadura —visibles a simple vista en las partes transparentes—, lo que reduce la resistencia y compromete el sellado.
Causas
- Alta humedad en el plástico; se vaporiza durante la soldadura y queda atrapada en la costura.
- El gas dentro del material fundido no puede escapar.
- Soldar demasiado rápido; el plástico fundido se sella demasiado pronto y atrapa aire.
Soluciones
- Secar completamente la resina plástica para eliminar la humedad.
- Disminuya la velocidad de soldadura adecuadamente para dar tiempo a que escape el gas.
- Ajuste los parámetros de presión para que el material fundido se comprima completamente y el gas interno se expulse de la junta.
9. Sellado deficiente (fugas de agua y aire)
Síntoma
La resistencia a la tracción es aceptable, pero la pieza no supera las pruebas de estanqueidad al aire ni a la inmersión en agua. Es común en carcasas impermeables, sensores de automoción, componentes refrigerados por líquido y otros productos donde el sellado es fundamental.
Causas
- Soldaduras en frío: la fusión es discontinua en algunos puntos, dejando huecos en la costura.
- Aceite o polvo en las superficies de contacto que contaminan la interfaz de fusión
- Directores de energía dañados o mal diseñados: no hay suficiente material fundido para llenar el camino de sellado.
- Parámetros de soldadura fluctuantes; la fusión varía de una pieza a otra.
Soluciones
- Primero, solucione los problemas de soldadura en frío (consulte la Sección 1) y ajuste los parámetros de soldadura para que la costura se fusione de forma continua en todo el perímetro.
- Limpie las superficies de contacto de las piezas antes de soldar para eliminar el aceite y el polvo.
- Inspeccione los directores de energía; si están dañados, modifique la estructura del producto.
- Estabilice la presión de aire y el voltaje del equipo para reducir la fluctuación de los parámetros y realice comprobaciones puntuales de fugas en la línea.
10. Calidad de soldadura inconsistente
Síntoma
Dentro del mismo lote, algunas piezas se sueldan correctamente y otras salen con soldaduras frías; la tasa de defectos varía mucho y los parámetros que se ajustaron hoy vuelven a ser incorrectos mañana.
Causas
- Voltaje de alimentación fluctuante en el taller
- Presión de aire comprimido inestable
- Desgaste de la bocina y deriva de la frecuencia de resonancia
- Variación entre lotes en las piezas moldeadas (contenido de humedad, dimensiones, tensión interna)
- Espacio libre de posicionamiento inconsistente de la fijación
Soluciones
- Instale un estabilizador de voltaje en el equipo y estabilice la presión de suministro de aire.
- Compruebe la resonancia de la bocina con regularidad; repare o reemplace las bocinas desgastadas de inmediato.
- Controlar las piezas moldeadas entrantes y estandarizar el proceso de moldeo para reducir la variación entre lotes.
- Revise los dispositivos de fijación para que cada pieza se mantenga con la misma holgura de posicionamiento.
11. Ruido de traqueteo después de soldar
Síntoma
Al agitar la pieza terminada, se escucha un ligero traqueteo en su interior. Es común en productos con cavidades cerradas (mandos a distancia, carcasas de sensores).
Causas
- Restos plásticos procedentes de una soldadura excesiva quedaron dentro de la cavidad.
- El destello se desprende y cae dentro del producto.
Soluciones
- Optimice los parámetros para evitar la soldadura excesiva y los residuos de corte en el origen.
- Mejorar el diseño del cordón de soldadura para que la rebaba no se desprenda dentro de la cavidad.
- Después de soldar, agregue un paso de limpieza con aire comprimido para eliminar los residuos de la cavidad.
- Controlar el destello y el desbordamiento; añadir un paso de recorte si es necesario.
Guía rápida para la resolución de problemas
Cuando se presente una anomalía en la soldadura, no empiece a modificar los parámetros a ciegas. Solucione el problema en el orden que se indica a continuación; este método cubre el 90 % de los problemas:
① Secado del material → ② Holgura de ajuste del producto → ③ Estado de la bocina/accesorio → ④ Los tres parámetros principales: presión, tiempo, amplitud
Primero, verifique el estado del material (humedad, lote), luego compruebe las tolerancias de ajuste de la pieza, inspeccione el cuerno y el soporte para detectar desgaste o desalineación, y solo entonces comience a ajustar los parámetros. Si lo hace en orden inverso, generalmente perderá tiempo yendo en la dirección equivocada.
Preguntas frecuentes (FAQ)
P: ¿Cómo puedo corregir la soldadura fría (soldadura defectuosa) en la soldadura ultrasónica?
A: Primero, compruebe si los tres parámetros principales (presión, tiempo de soldadura y amplitud) están configurados demasiado bajos; luego, verifique si la bocina o el accesorio están desgastados o si la pieza está desalineada. El plástico excesivamente húmedo también provoca soldadura fría, por lo que se debe secar el material antes de soldar. Si los directores de energía son demasiado pequeños, se debe modificar la estructura del producto para aumentar su tamaño.
P: ¿Por qué las soldaduras ultrasónicas se vuelven blancas o se queman?
A: Eso es un caso típico de sobresoldadura. Las causas son un tiempo, amplitud o presión de soldadura excesivos, o un tiempo de permanencia ultrasónica demasiado prolongado que permite la acumulación de calor. La solución consiste en reducir el tiempo de soldadura, la amplitud, la presión y el tiempo de mantenimiento. Los productos de paredes delgadas requieren especial atención en cuanto al aporte de energía.
P: ¿Qué debo hacer si la pieza se deforma o se tuerce después de la soldadura ultrasónica?
A: Reduzca la presión de sujeción de la soldadura y optimice la fijación para que la pieza reciba un soporte completo en la parte posterior; prolongue el tiempo de mantenimiento/enfriamiento y libere la presión solo después de que el plástico se haya enfriado y solidificado. El espesor irregular de la pared de la pieza también agrava la deformación y debe corregirse en la etapa de diseño.
P: ¿Cuál es la diferencia entre ABS y PC en la soldadura ultrasónica?
A: El ABS es un material amorfo con excelente soldabilidad ultrasónica que se fusiona fácilmente. El PC también es amorfo, pero tiene un punto de fusión más alto y mayor rigidez, por lo que requiere mayor amplitud y energía; además, es sensible a las tensiones internas, por lo que se recomienda el recocido antes de la soldadura, de lo contrario, aparecen grietas con facilidad.
P: ¿Cómo puedo solucionar problemas de soldadura ultrasónica intermitente e inconsistente?
A: Solucione los problemas en este orden: 1) fluctuación del voltaje de alimentación: instale un estabilizador de voltaje; 2) si la presión de suministro de aire es estable; 3) desgaste de la bocina y deriva de resonancia: verifique regularmente; 4) variación de lotes en piezas moldeadas: estandarice el proceso; 5) si la holgura de posicionamiento del accesorio es consistente.