














Guía completa para la configuración de parámetros de soldadura ultrasónica: 14 parámetros clave explicados (versión práctica para ingenieros)
Guía completa para la configuración de parámetros de soldadura ultrasónica: 14 parámetros clave explicados (versión práctica para ingenieros)
Este artículo fue elaborado por Li Yong, ingeniero de procesos de soldadura ultrasónica en Shenzhen Chengguan Intelligent Ultrasonic Equipment Co., Ltd., quien cuenta con 22 años de experiencia en la optimización de líneas de producción y la mejora del rendimiento. Ha participado en más de 10 000 proyectos de soldadura, abarcando la soldadura de más de 100 000 productos. El contenido de este artículo se basa en casos reales de líneas de producción y en la verificación de parámetros.
Tabla de contenido
- Presión de soldadura
- Tiempo de retardo 1 (espera de inicio)
- Tiempo de soldadura
- Tiempo de mantenimiento de la presión (curado)
- amplitud
- Selección del modo de soldadura (tiempo/energía/profundidad)
- velocidad de descenso
- Búfer de descenso de la máquina
- Presión de activación
- Tiempo de retardo dos (retardo de prepresión)
- Tiempo de vibración secundaria (para limpiar el cabezal de soldadura)
- Ajuste fino del recorrido de la máquina
- Calibración del nivel de la máquina
- Carrera total de la máquina
- Tabla de referencia rápida de 14 parámetros
- Árbol de decisión para el ajuste de parámetros
- Preguntas frecuentes (FAQ)
I. Presión de soldadura
efecto
La presión de soldadura es fundamental para la unión de plásticos, ya que determina la estanqueidad del contacto entre el cabezal de soldadura y el producto, e influye directamente en si la energía de vibración se puede transmitir eficazmente a la soldadura.
Influencia
- Presión insuficiente Los productos superior e inferior no encajan perfectamente, lo que provoca una mala transmisión de la energía de vibración y facilita que se produzcan soldaduras incompletas y una resistencia insuficiente de la soldadura.
- Presión excesiva El plástico se comprime con fuerza, lo que provoca soldadura excesiva, rebabas y daños y deformaciones en el producto.
sugerencia
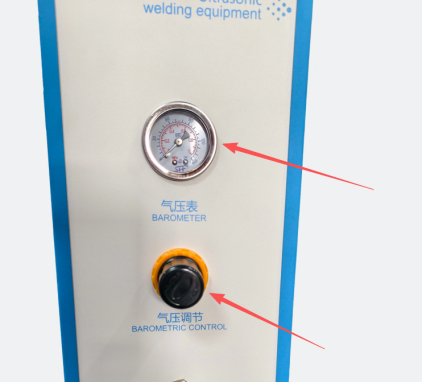
- Se prefiere una presión media para piezas de plástico comunes; la presión debe reducirse adecuadamente para piezas de paredes delgadas y exteriores; y la presión puede aumentarse adecuadamente para materiales rígidos.
Secuencia de depuración: Aumente gradualmente la presión de baja a alta hasta encontrar la que permita que el producto encaje perfectamente. No se guíe por el principio de "cuanto más ajustado, mejor".
II. Tiempo de retardo 1 (Espera de arranque)
efecto
El tiempo de espera desde que se pulsa el botón de inicio hasta que el cabezal de soldadura comienza a descender y a emitir ondas ultrasónicas permite al operario confirmar que el producto está colocado correctamente.
Influencia
- Un retraso demasiado corto Si se empieza a usar el producto antes de colocarlo correctamente, puede provocar que la mano se aplaste o que el producto se desplace, lo que supone un peligro para la seguridad.
- Retrasos excesivos Reducir el tiempo del ciclo de producción y afectar la eficiencia de la capacidad.
sugerencia
- En los modelos con funcionamiento mediante dos botones, el temporizador solo se pondrá en marcha cuando se pulsen ambas manos simultáneamente para garantizar la seguridad operativa.
- Para productos estándar, ajuste el tiempo a 0,1-0,5 segundos; para productos que requieren colocación y posicionamiento manual, amplíe el tiempo a 0,5-1,0 segundos.
III. Tiempo de soldadura
efecto
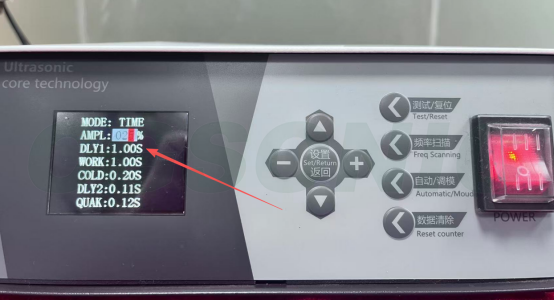
La duración de la vibración ultrasónica determina la cantidad de plástico que se funde. El tiempo de soldadura es el parámetro que más preocupa a los principiantes, pero también es el que con mayor frecuencia se ajusta incorrectamente.
Influencia
- Un tiempo demasiado corto Fusión insuficiente del plástico, soldadura incompleta y mala soldadura blanda.
- Demasiado largo Un aporte excesivo de energía provoca la fusión excesiva del plástico, lo que resulta en quemaduras, un brillo excesivo y la deformación del producto.
sugerencia
- El tiempo de soldadura para piezas pequeñas y delgadas es generalmente 1-0,4 s ; para partes medianas y grandes, es es 0,4-1,2 s y se puede ajustar con precisión según el efecto de soldadura real.
- Comience con duraciones cortas y auméntelas gradualmente; no establezca duraciones largas directamente. Si nota quemaduras o rebabas excesivas, vuelva a ajustar inmediatamente.
- Para la primera prueba de soldadura de un nuevo modelo o nuevos materiales, se recomienda comenzar desde 0,2 s y realizar pruebas durante 0,1 s cada vez, registrando la apariencia y la resistencia.
IV. Tiempo de mantenimiento de la presión (curado)
efecto
Una vez finalizado el tratamiento ultrasónico, continúe presionando el producto para que el plástico fundido se enfríe y solidifique. Un tiempo de sujeción insuficiente es una causa común de agrietamiento de la soldadura y de la recuperación elástica.
Influencia
- Tiempo de espera demasiado corto Si el molde se abre antes de que el plástico se haya enfriado, la soldadura es propensa a sufrir deformación elástica, agrietamiento y desalineación.
- Tiempo de mantenimiento de presión excesiva Ralentiza el ciclo de producción y reduce la eficiencia productiva.
sugerencia
- Para productos estándar, la presión de retención El tiempo es de 0,2 a 0,8 segundos. ; para productos con altos requisitos de sellado, el tiempo de mantenimiento de la presión debe prolongarse adecuadamente (como en el caso de carcasas impermeables).
- Cuanto mayor sea el punto de fusión del material y más gruesa la soldadura, mayor deberá ser el tiempo de mantenimiento de la presión.
V. Amplitud
efecto
La amplitud de la vibración del cabezal de soldadura determina la cantidad de energía que se transmite al producto por unidad de tiempo. La amplitud, junto con el tiempo de soldadura y la presión, constituyen los "tres elementos de la energía".
Influencia
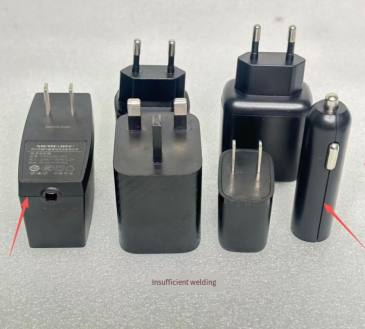
- Baja amplitud : energía insuficiente, soldadura débil y mala unión de soldadura.
- Amplitud excesiva El impacto es demasiado fuerte, lo que puede quemar fácilmente los materiales y agrietar las partes de paredes delgadas del producto.
sugerencia
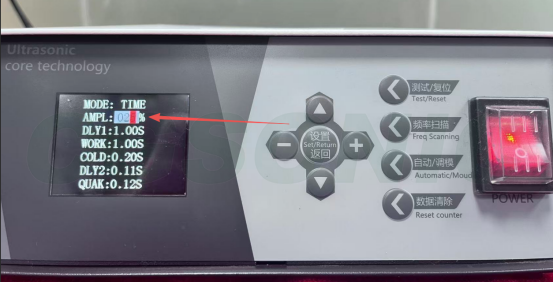
- Los plásticos duros (PC, ABS) requieren una amplitud mayor ( 60%-80% ); los tejidos blandos de PP, PE y no tejidos utilizan una amplitud menor ( 30%-50% ).
- Utilice primero la configuración intermedia del equipo (normalmente el 50%) y, si es necesario, realice pequeños ajustes hacia arriba o hacia abajo. No la ajuste a la configuración máxima de golpe.
- Una amplitud excesiva también puede acelerar el desgaste y la generación de calor del cabezal de soldadura, por lo que se debe controlar la temperatura del cabezal de soldadura durante un uso prolongado.
VI. Selección del modo de soldadura (tiempo/energía/profundidad)
efecto
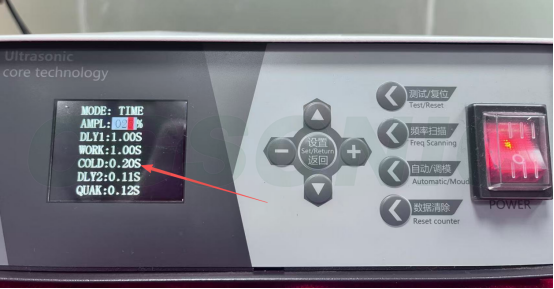
La máquina de soldadura ultrasónica de precisión ofrece tres modos de funcionamiento, que se distinguen por sus "criterios de salida":
- Modo de tiempo : Emite ultrasonidos a intervalos fijos (controlados por "segundos").
- Modo de energía : Genera energía total para compensar las fluctuaciones de voltaje (controlada por "Julios").
- Modo de profundidad : Controlado por la profundidad de presión del cabezal de soldadura (en milímetros).
Escenarios aplicables
- Modo de tiempo : Dimensiones estables del producto y buena consistencia del material, el modo más utilizado y la primera opción para que los principiantes realicen la depuración.
- Modo de energía : Recomendado para la producción en masa donde se requiere una calidad estable y para talleres con fluctuaciones en el voltaje de la fuente de alimentación.
- Modo profundo : Escenarios con requisitos estrictos en cuanto a la altura total del producto y la cantidad de material que sobresale (como en el caso de la electrónica de precisión y los dispositivos médicos).
sugerencia
Los principiantes deben comenzar con el modo de tiempo para la depuración y, una vez familiarizados con él, cambiar al modo de energía o profundidad; los modelos estándar solo admiten el modo de tiempo. Para modelos de gama alta, póngase en contacto con el proveedor del equipo.
VII. Velocidad de descenso
efecto
La velocidad de movimiento descendente de labocina. La velocidad de descenso afecta directamente a la fuerza de impacto en el momento en que el cabezal de soldadura entra en contacto con el producto.
Influencia
- La velocidad de descenso es demasiado rápida. : el cabezal de soldadura golpea el producto, y el impacto provoca que el producto se desplace, se agriete o se desalinee.
- El ritmo de descenso es demasiado lento. Esto alarga todo el ciclo de producción y reduce la capacidad.
sugerencia
- Para piezas de ingeniería de precisión o frágiles, se debe reducir la velocidad de descenso; para piezas estructurales comunes, se puede aumentar la velocidad adecuadamente.
Se recomienda comenzar con una soldadura de prueba al 50% de la velocidad y ajustarla según sea necesario en función de los comentarios sobre la apariencia y la resistencia del producto.
8. Búfer de descenso de la máquina
efecto
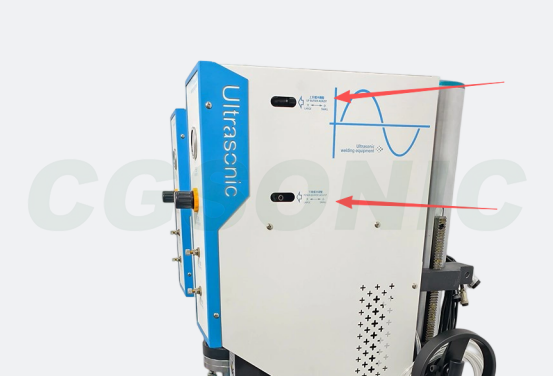
La desaceleración controlada del cilindro cuando el cabezal de soldadura desciende y se acerca al producto se logra mediante las válvulas de ajuste de amortiguación en ambos extremos del cilindro, lo que reduce el impacto cuando el cabezal de soldadura entra en contacto con el producto.
Influencia
- Amortiguación insuficiente El impacto a alta velocidad del cabezal de soldadura sobre el producto provoca desplazamiento del producto, grietas o desalineación de posicionamiento, y se generan fácilmente hendiduras en las partes visibles.
- Amortiguador excesivo : La velocidad de descenso es demasiado lenta, lo que prolonga el ciclo de producción y reduce la capacidad.
sugerencia
- El ajuste del amortiguador se suele realizar mediante las válvulas de ajuste del amortiguador situadas en ambos extremos del cilindro; el ajuste en el sentido de las agujas del reloj aumenta la capacidad de amortiguación, y el ajuste en sentido contrario a las agujas del reloj la disminuye.
- Aumente el tamaño del búfer para las piezas exteriores, las piezas de precisión y las piezas frágiles; reduzca el tamaño del búfer adecuadamente para las piezas estructurales ordinarias para mejorar el tiempo de ciclo.
- El almacenamiento en búfer y la velocidad de descenso son dos parámetros que funcionan conjuntamente; ajustar cualquiera de ellos por separado tiene un efecto limitado.
9. Presión desencadenante
efecto
Las ondas ultrasónicas se emiten únicamente cuando el cabezal de soldadura alcanza la presión establecida en contacto con el producto. La presión de activación equivale a un interruptor de confirmación de ajuste.
Influencia
- Presión del gatillo demasiado alta La estimulación ultrasónica se inicia antes de que la presión se comprima por completo, lo que provoca vibraciones, deslizamientos y una soldadura deficiente.
- La presión del gatillo es demasiado baja. : comienza a vibrar antes de que esté completamente adherido, lo que da como resultado una soldadura inestable.
sugerencia
- La presión de activación debe ser ligeramente inferior a la presión de soldadura real para garantizar que el producto esté completamente unido antes de comenzar el tratamiento ultrasónico.
- Solo los modelos de gama alta (como el Serie HS Los modelos de la serie P3 y P4 admiten la función de activación por presión; los modelos ordinarios no tienen esta opción.
10. Tiempo de retardo dos (Retardo de precarga)
efecto
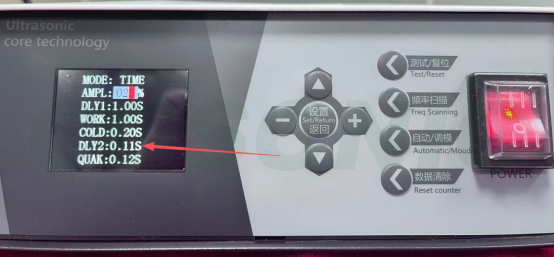
El tiempo de retardo entre el descenso del cabezal de soldadura y el contacto con el producto, y el inicio de la emisión de ondas ultrasónicas, permite que el producto se adhiera completamente y se estabilice bajo presión antes de que comience la vibración; esto también se conoce como retardo de prepresión.
Influencia
- Un retraso demasiado corto El producto comienza a vibrar antes de estar completamente adherido, lo que provoca deslizamientos, soldaduras deficientes y soldaduras inestables.
- Retraso excesivo El ciclo de producción se alarga y la presión continua puede provocar deformaciones o daños en el producto.
sugerencia
- Para productos ordinarios, El tiempo debe ser de 0,05 a 0,2 segundos. ; para artículos grandes o productos que requieren pre-prensado y unión, el tiempo debe extenderse adecuadamente a 2-0,5 segundos .
- Utilícelo junto con la presión del gatillo para asegurarse de que el producto se ajusta correctamente antes de activar la salida ultrasónica.
- Tiempo de retardo 1 vs. Tiempo de retardo 2 Una es la espera desde que se pulsa el botón hasta que desciende (para proteger al operador), y la otra es la espera desde que se entra en contacto con el producto hasta que empieza a vibrar (para asegurar un ajuste adecuado).
11. Segundo tiempo de vibración (limpieza del cabezal de soldadura)
efecto
Una vez finalizada la soldadura y mantenida la presión, se emiten ondas ultrasónicas brevemente para desprender el producto o la escoria adheridos al cabezal de soldadura, evitando así que este se pegue al material y afecte al siguiente ciclo. Algunos modelos denominan a este proceso "vibración de desmoldeo" o "tiempo de limpieza del cabezal de soldadura".
Influencia
- Un tiempo demasiado corto : La escoria o el producto se adhieren al cabezal de soldadura, lo que afecta al posicionamiento y a la calidad de la siguiente soldadura.
- Tiempo excesivo : Desperdicia energía, puede provocar que la temperatura del cabezal de soldadura aumente demasiado y acelera el desgaste del cabezal de soldadura.
sugerencia
- Los materiales a los que es fácil adherirse (como el PP y el PE) requieren un proceso secundario de agitación y goteo; los plásticos duros generalmente no son fáciles de adherir.
- La configuración normal es 05-0,2 s ; prolongue el tiempo adecuadamente para materiales que se adhieren fácilmente; para productos antiadherentes, ajústelo a 0 para desactivar esta función.
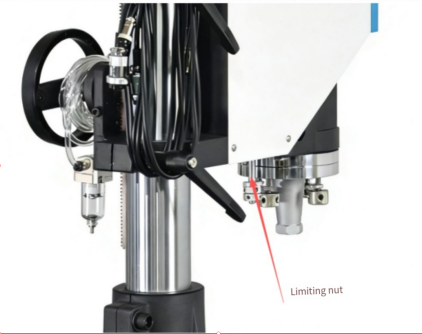
12. Ajuste fino de la carrera de la máquina
efecto
El ajuste fino del recorrido vertical del cabezal de soldadura se utiliza para controlar con precisión la posición de contacto y la profundidad de soldadura entre el punto más bajo del cabezal y la superficie del producto. Esto se suele lograr mediante tornillos de límite o perillas de escala.
Influencia
- accidente cerebrovascular excesivo : El cabezal de soldadura se presiona demasiado, lo que provoca soldadura excesiva, rebabas y daños y deformaciones en el producto.
- accidente cerebrovascular insuficiente : El cabezal de soldadura no hace un contacto adecuado o la presión es insuficiente, lo que da como resultado una soldadura incompleta y una resistencia de soldadura insuficiente.
sugerencia
- Primero, realice un ajuste grueso a la amplitud general del movimiento y, a continuación, utilice ajustes finos para lograr un posicionamiento preciso.
- Cada ajuste no debe exceder 1 mm Durante el proceso de ajuste, se deben realizar soldaduras de prueba y confirmar los resultados combinando inspecciones de apariencia y resistencia.
- Tras cambiar de producto o de cabezal de soldadura, es necesario recalibrar el ajuste fino de la carrera.
13. Calibración de nivelación de la máquina
efecto
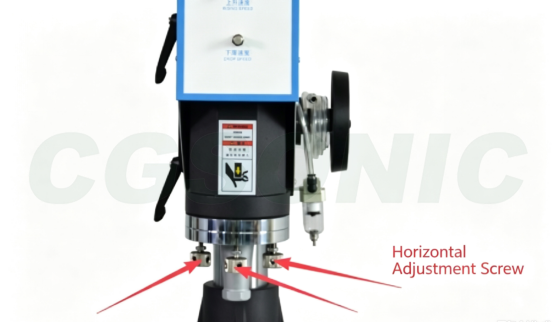
Alinear el paralelismo entre la superficie de trabajo del cabezal de soldadura y la superficie de trabajo del molde/dispositivo inferior garantiza que la presión de soldadura se distribuya uniformemente a lo largo de toda la soldadura, lo cual es fundamental para garantizar una calidad de soldadura uniforme.
Influencia
- Desviación horizontal Un lado de la soldadura está sobresoldado, mientras que el otro está subsoldado, lo que da como resultado una resistencia de soldadura desigual y una fácil deformación del producto.
sugerencia
- La alineación horizontal se consigue normalmente ajustando los tornillos de nivelación del soporte de montaje del cabezal de soldadura.
- Es necesario recalibrar el nivel después de cambiar el cabezal de soldadura, cambiar el molde inferior o mover la máquina.
- La distribución de la presión se puede probar utilizando papel sensible a la presión o Papel de aluminio para confirmar la posición horizontal.
- La nivelación debe realizarse después de cada cambio de cabezal de soldadura o molde; durante la producción, el nivel debe comprobarse periódicamente (semanal o mensualmente) y cualquier desviación debe corregirse de inmediato.
XIV. Carrera total de la máquina
efecto
Controla el rango total de movimiento de toda la estructura de la máquina al subir o bajar, y se utiliza para ajustar la distancia inicial y la presión descendente máxima entre el cabezal de soldadura y el producto, así como para determinar el rango de alturas del producto que se pueden adaptar.
Influencia
- Accidente cerebrovascular total excesivo : El cabezal de soldadura desciende demasiado, lo que aumenta el tiempo del ciclo y puede exceder el rango de carrera efectivo del cilindro.
- accidente cerebrovascular total insuficiente : El cabezal de soldadura no alcanza el producto o la profundidad de soldadura es insuficiente, lo que da como resultado una soldadura fría.
sugerencia
- Al cambiar a productos de diferentes alturas, es necesario reajustar el recorrido total.
- El cabezal de soldadura se ajusta según la altura del producto para garantizar que este se pueda levantar y bajar fácilmente cuando esté en su punto más alto, y que la soldadura se pueda completar cuando esté en su punto más bajo.
- Primero, realice un ajuste aproximado del recorrido total y, a continuación, realice ajustes finos para lograr un posicionamiento preciso.
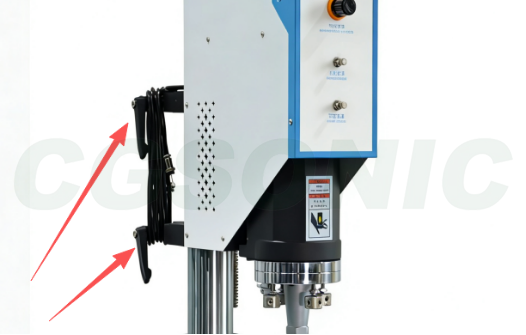
Tabla de referencia rápida de 14 parámetros
| Número de serie | parámetro | Rango razonable | El impacto del ajuste | El efecto de reducir |
| 1 | Presión de soldadura | Mediano (según el modelo) | Soldadura excesiva, daños por presión y deformación | Soldadura deficiente, resistencia insuficiente |
| 2 | Tiempo de retardo 1 | 0,1-0,5 s | Disminución de la capacidad de producción | Presionando hacia abajo, el producto se desplaza |
| 3 | Tiempo de soldadura | 0,1-1,2 s | Quemado, con rebabas, deformado | Soldadura deficiente, resistencia insuficiente |
| 4 | Tiempo de espera | 0,2-0,8 s | desacelerar | Agrietamiento de la soldadura y recuperación elástica |
| 5 | amplitud | 30%-80% | Material en combustión, paredes delgadas que se agrietan | Soldadura deficiente, fusión débil |
| 6 | Modo de soldadura | Tiempo/Energía/Profundidad | Elija según el escenario | |
| 7 | velocidad de descenso | 30%-70% | Desplazamiento del producto, grietas | desacelerar |
| 8 | Amortiguador descendente | Posición de la válvula: 1-3 vueltas | desacelerar | Impacto, indentación |
| 9 | Presión de activación | Ligeramente inferior a la presión de soldadura | Deslizamiento, junta de soldadura fría | Oscilación prematura e inestabilidad |
| 10 | Tiempo de retardo 2 | 0,05-0,5 s | Ritmo más lento, lesiones por aplastamiento | Deslizamiento, junta de soldadura fría |
| 11 | Sacudida secundaria | 0,05-0,2 s | Aumento de temperatura y desgaste del cabezal de soldadura | Adhesión, desplazamiento de posicionamiento |
| 12 | Ligeros ajustes al itinerario | paso de 0,1 mm | Soldadura excesiva, daños por presión | Contacto inadecuado, soldadura deficiente |
| 13 | Calibración horizontal | Prueba de papel sensible a la presión | Debe ser uniforme | |
| 14 | Itinerario completo | Dependiendo de la altura del producto | Ritmo más lento, sobrepaso | Incapaz de soldar, soldadura deficiente |
Árbol de decisión para el ajuste de parámetros
Cuando se presenten anomalías en la soldadura, la comprobación en el siguiente orden puede solucionar el 90% de los problemas:
① Secado de la materia prima (ABS/PC 80-100 °C, 2-4 horas) → ② Holgura y posicionamiento del ajuste del producto → ③ Estado del cabezal de soldadura/molde inferior (desgaste, resonancia, nivel) → ④ Tres parámetros principales: presión, tiempo y amplitud → ⑤ Parámetros secundarios como mantenimiento de la presión, amortiguación y carrera
Primero, descarte tres categorías principales de problemas: materiales, posicionamiento y moldes , antes de ajustar los parámetros. Invertir este orden supondrá una pérdida de tiempo en la dirección equivocada.
Pasos generales de depuración
- En primer lugar, compruebe que el cabezal de soldadura y el soporte del molde inferior estén instalados correctamente y que el posicionamiento del producto sea el adecuado.
- Inicialmente, ajuste la presión y la amplitud a valores medios y aumente gradualmente el tiempo de soldadura.
- Primero, compruebe el aspecto: busque quemaduras, rebabas o abolladuras; luego realice una prueba de rotura para comprobar la resistencia de la soldadura.
- Insuficiente potencia: Priorice aumentar ligeramente el tiempo o la amplitud, y evite ajustar demasiados parámetros a la vez.
- Si el material de soldadura se ha quemado: reduzca el tiempo, la amplitud o la presión.
- Una vez ajustados correctamente los parámetros, guarde la fórmula para usarla en el futuro al cambiar de producto.
Errores comunes de depuración
- Inmediatamente ajustaron el tiempo y la amplitud al máximo, dañando directamente el producto.
- Si solo se comprueba el aspecto de la soldadura sin realizar una prueba de rotura, se obtendrá un gran número de zonas mal soldadas.
- Ajustar únicamente el tiempo, ignorando la coordinación de la presión, la amplitud y el mantenimiento de la presión.
- Se cambiaron los materiales de entrada, pero se utilizaron los parámetros antiguos, lo que provocó defectos en el lote.
- Si no se guarda la fórmula, hay que empezar de cero cada vez que se cambian los productos, lo cual es ineficiente y propenso a errores.
Preguntas frecuentes (FAQ)
P: ¿Con qué parámetro debo empezar al ajustar los parámetros de soldadura ultrasónica?
A: Recomendamos seguir el principio de "primero el posicionamiento, luego los parámetros". Primero, confirme que el cabezal de soldadura y el molde inferior estén instalados correctamente y que el producto esté bien posicionado. A continuación, ajuste la presión y la amplitud a niveles medios y aumente gradualmente el tiempo de soldadura. Primero, verifique la apariencia (sin quemaduras, rebabas ni marcas de presión) y, a continuación, realice una prueba de rotura para comprobar la resistencia. Ajustar el tiempo y la amplitud al máximo de una sola vez es un error común entre los principiantes y dañará directamente el producto.
P: ¿Cuál es el tiempo de soldadura adecuado?
R: No existe un valor absoluto; depende del grosor de la pared, el material y la zona de soldadura del producto. Para piezas pequeñas y delgadas, suele ser de 0,1 a 0,4 segundos; para piezas medianas y grandes, de 0,4 a 1,2 segundos. El principio de ajuste consiste en comenzar con un tiempo corto e ir aumentándolo gradualmente. Si se produce sobrecalentamiento o rebabas excesivas, ajuste inmediatamente el tiempo. El error más común entre los principiantes es configurar el tiempo a más de 1,5 segundos de golpe, lo que quemará el material.
P: ¿Cómo ajusto el porcentaje de amplitud?
A: Los plásticos duros (PC, ABS) requieren una amplitud mayor (60 %-80 %), mientras que los plásticos blandos (PP, PE, telas no tejidas) deben usar una amplitud menor (30 %-50 %). Se recomienda comenzar con la configuración intermedia del equipo (generalmente 50 %) y luego ajustarla si surgen problemas. No comience con la amplitud máxima de inmediato. Una amplitud excesiva puede agrietar las piezas de paredes delgadas y acelerar el desgaste del cabezal de soldadura.
P: ¿Cómo elijo entre el modo Tiempo, el modo Energía y el modo Profundidad?
A: El modo de tiempo emite ultrasonido durante un tiempo fijo, ideal para productos con dimensiones estables y buena consistencia del material; es el modo más común. El modo de energía emite energía total, lo que compensa las fluctuaciones de la tensión de alimentación y es adecuado para la producción en masa con requisitos de calidad estables. El modo de profundidad controla la profundidad del cabezal de soldadura, ideal para situaciones con requisitos estrictos en la altura total del producto y el desbordamiento del material. Los principiantes deben comenzar con el modo de tiempo para la depuración, y para la estabilidad en la producción en masa, priorizar el modo de energía o el de profundidad.
P: ¿Cuáles son las diferencias entre la presión de disparo, el tiempo de retardo uno y el tiempo de retardo dos?
A: Estos tres parámetros controlan la secuencia de inicio de la soldadura. El primer tiempo de retardo es el tiempo de espera desde que se presiona el botón hasta que el cabezal de soldadura desciende (0,1-0,5 s), lo que permite al operador confirmar que el producto está estable. El segundo tiempo de retardo es el retardo de prepresión (0,05-0,5 s) desde que el cabezal de soldadura presiona contra el producto hasta el inicio de la salida ultrasónica, lo que permite que el producto se adhiera completamente. La presión del gatillo El arranque ultrasónico se produce solo después de que el cabezal de soldadura alcanza la presión establecida (disponible únicamente en modelos de gama alta), lo que garantiza la adherencia antes de que comience la vibración. El uso conjunto de estos tres parámetros puede prevenir anomalías como la presión en la mano, el deslizamiento y las soldaduras incompletas.
P: ¿Cuál es el propósito del tiempo de vibración secundaria (tiempo de limpieza del cabezal de soldadura)?
A: Tras la soldadura, se emiten ondas ultrasónicas brevemente para eliminar cualquier residuo o material fundido adherido al cabezal de soldadura, evitando que la adhesión afecte al posicionamiento en el siguiente ciclo. Este ajuste es obligatorio para materiales PP y PE de fácil adhesión; para plásticos duros (ABS, PC), que generalmente no se adhieren fácilmente, se acepta un ajuste de 0. Normalmente se utiliza un ajuste de 0,05 a 0,2 segundos; ajustes excesivamente largos acelerarán el desgaste del cabezal de soldadura y el aumento de temperatura.
P: ¿Debo guardar la receta después de ajustar los parámetros?
- A: Es fundamental guardar la configuración. Tras ajustar los parámetros para cada producto, se recomienda guardarlos en el equipo como una fórmula con nombre (por ejemplo, "fórmula ABS-carcasa-A1"). Esto permite su uso directo al cambiar de producto, evitando tener que reajustarla cada vez. Al cambiar el lote de materiales de moldeo por inyección, es necesario volver a verificar los parámetros; la fórmula anterior no se puede aplicar directamente.