














Cómo elegir un transductor ultrasónico: Guía de frecuencia y potencia
Cómo elegir un transductor ultrasónico: Guía de frecuencia y potencia
Elegir el transductor ultrasónico adecuado no se trata de comprar el más potente, sino de ajustar la frecuencia (15/20/28/35+ kHz) y la potencia al tamaño de la pieza, el material, la zona de soldadura y los requisitos estéticos. Una frecuencia más baja (mayor amplitud) es adecuada para piezas grandes, gruesas y rígidas; una frecuencia más alta es adecuada para piezas pequeñas, delgadas y delicadas. La potencia debe ajustarse a la zona de soldadura con un margen del 15-20 % para una producción continua. Asegúrese de que la frecuencia y la potencia sean las correctas y, a continuación, confirme la compatibilidad del sistema, el tipo de material y el diseño de la junta antes de realizar el pedido.
Por qué es importante elegir el transductor adecuado
El transductor es el componente principal de un sistema de soldadura ultrasónica. Convierte la energía eléctrica de alta frecuencia del generador en vibración mecánica que impulsa la bocina y suelda la pieza. Un transductor inadecuado puede provocar soldaduras débiles, rebabas, piezas aplastadas, marcas en la superficie o una vida útil reducida. La buena noticia es que, una vez que comprenda cómo interactúan la frecuencia y la potencia con su pieza, elegir el transductor correcto le llevará solo unos minutos.
Frecuencia: Más alta no es mejor, es diferente.
La frecuencia determina la intensidad con la que la vibración impacta el plástico. Una frecuencia más baja equivale a una mayor amplitud, una penetración más profunda y una soldadura más agresiva, ideal para paredes gruesas y plásticos rígidos. Una frecuencia más alta equivale a una menor amplitud, una vibración más fina y suave, ideal para piezas delgadas, delicadas y sensibles a la estética. La frecuencia correcta es la que se ajusta a la pieza, no el valor más alto de la ficha técnica.
Regla general
- Piezas gruesas / grandes / difíciles de soldar → usar una frecuencia más baja (15 kHz–20 kHz).
- Partes finas / pequeñas / sensibles a los cosméticos → usar una frecuencia más alta (28 kHz–35 kHz+).
Potencia: Adáptala al área de soldadura, no pienses que "más grande es mejor".
La potencia debe ajustarse al área de soldadura y al volumen del material. Una potencia insuficiente produce soldaduras débiles y una unión parcial. Una potencia excesiva aplasta la pieza, genera rebabas, daña las superficies y acorta la vida útil del transductor. La potencia adecuada es aquella que funde la unión en el tiempo de soldadura especificado, y esto depende del área de soldadura, no de una cifra comercial.
Clases de poder comunes
- Soldaduras por puntos pequeñas / películas delgadas → clase de baja potencia (unos pocos cientos de vatios, combinados con 28 kHz / 35 kHz).
- Carcasas y recintos medianos → Clase de 1500 W a 2000 W (normalmente 20 kHz).
- Piezas grandes y líneas de soldadura anchas → Clase de 2600 W a 4200 W (normalmente 15 kHz).
- Materiales difíciles (PP, PE, plásticos reforzados con fibra de vidrio) → aumente un tamaño de potencia en lugar de forzar una soldadura marginal.
-
Para obtener un consejo
Para una producción continua, deje un margen de potencia del 15 % al 20 % en lugar de operar al 100 % todo el día. Sobredimensionar ligeramente es más seguro que subdimensionar.
Matriz de selección de frecuencia × potencia
Utilice la tabla a continuación como referencia rápida al solicitar un presupuesto para un transductor. Busque la fila más cercana que corresponda al tamaño y material de su pieza; la frecuencia y la potencia recomendadas le servirán como punto de partida.
| Frecuencia | Lo mejor para | Tamaño de la pieza | Potencia típica | Notas |
| 15 kHz | Piezas de gran tamaño, paredes gruesas, plásticos de ingeniería rígidos (ABS, PC, nailon), componentes para automóviles | | Grande | 2600–4200 W | Alta potencia, soldadura fuerte, menor preocupación por la apariencia estética. |
| 20 kHz | Soldadura de uso general, carcasas electrónicas, juguetes, productos de consumo | Medio | 1500–2000 W | La opción más versátil y rentable. |
| 28 kHz | Piezas pequeñas de precisión, conectores, enchufes USB, tarjetas SD | Pequeño | 300–800 W | Menor amplitud, soldadura más limpia, menos destellos. |
| 35 kHz+ | Piezas ultrapequeñas, delgadas o delicadas, consumibles médicos, carcasas de sensores, gafas | Micro | 100–400 W | Soldadura de la mejor calidad, mínimo impacto estético, mínima vibración. |
Más allá de la frecuencia y la potencia: tres cosas más que comprobar.
① Compatibilidad del sistema
La frecuencia del transductor debe coincidir exactamente con la del generador y el amplificador. Un transductor de 20 kHz no funcionará con un generador de 15 kHz, aunque la potencia nominal parezca correcta. Al comprar las piezas por separado, asegúrese de que los tres componentes (transductor, generador y amplificador/bocina) estén sintonizados a la misma frecuencia de resonancia.
② Tipo de material
Los plásticos rígidos (ABS, PS, PMMA, PC) son fáciles de soldar con ajustes estándar. Los materiales semirrígidos y flexibles (PP, PE, PVC blando) requieren mayor amplitud o menor frecuencia para un flujo adecuado. Los plásticos reforzados con fibra de vidrio disipan energía y requieren mayor potencia o mayor tiempo de soldadura. Confirme el grado del material antes de finalizar las especificaciones del transductor.
③ Diseño de juntas soldadas
Los directores de energía, las juntas de corte, las juntas escalonadas y las juntas machihembradas se comportan de manera diferente. Una junta mal diseñada no se puede mejorar con un transductor mejor, ya que la energía no tiene dónde concentrarse. Siempre realice pruebas con piezas de muestra antes de comprometerse con un pedido de producción completo.
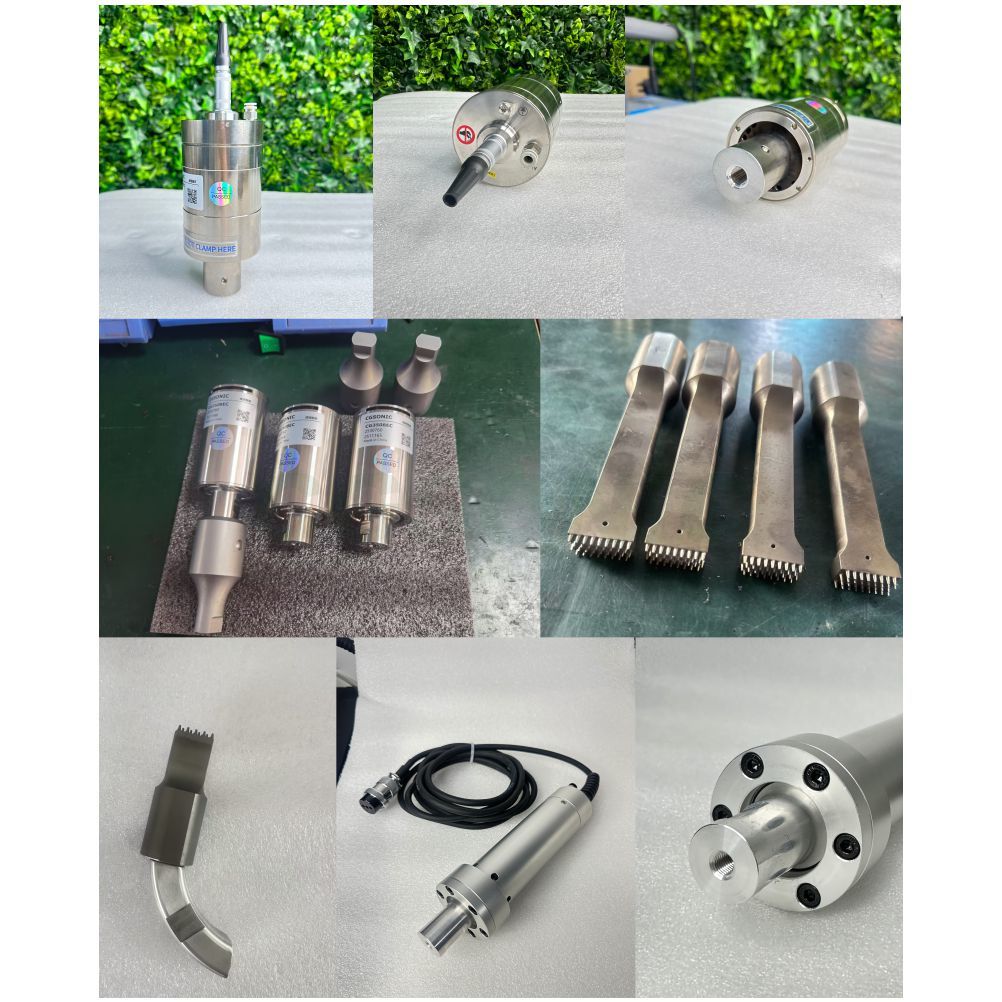
Errores comunes de selección que se deben evitar
Error 1: Comprar el transductor más potente «por si acaso». — Una potencia excesiva daña las piezas y acorta la vida útil del transductor. Un margen de seguridad del 15-20 % es suficiente; un exceso del 50 % o más supone un riesgo.
- Error 2: Mezclar frecuencias entre componentes. — Un transductor de 15 kHz con una bocina de 20 kHz no resonará y fallará rápidamente. Mantenga siempre el transductor, el amplificador y la bocina en la misma frecuencia.
- Error 3: Ignorar los requisitos estéticos. — Las soldaduras de alta amplitud en superficies visibles dejan rebabas, marcas de tensión o colapso de la pieza. Cambie a una frecuencia más alta (menor amplitud) si la zona soldada se encuentra en una superficie visible.
- Error 4: Omitir las pruebas de muestra. — Incluso con las especificaciones correctas sobre el papel, la geometría de la junta y el grado del material pueden cambiar el resultado. Siempre realice entre 50 y 100 soldaduras de muestra antes de realizar un pedido al por mayor.
Lista de verificación de selección rápida
Antes de contactar con un proveedor, tenga preparadas las siguientes respuestas. Son justo lo que un ingeniero necesita para recomendar el transductor adecuado y evitar intercambios de presupuestos innecesarios.
☐ Material de la pieza (por ejemplo, ABS, PP, PC, nailon reforzado con fibra de vidrio)
☐ Espesor de pared y área de soldadura (mm²)
☐ Tamaño y geometría de la pieza
☐ Requisitos estéticos (¿superficie visible? ¿tolerancia de marcado?)
☐ Volumen de producción / tiempo de ciclo necesario
☐ Frecuencia del generador/amplificador existente
☐ Diseño de juntas soldadas (director de energía, cortante, escalón, etc.)
Preguntas frecuentes
P1: ¿Un valor de kHz más alto significa una soldadura más resistente?
A1: No. Una frecuencia más alta en kHz implica una amplitud menor y una vibración más suave. Una frecuencia más baja en kHz implica una amplitud mayor y una penetración de soldadura más fuerte. La resistencia se logra ajustando la frecuencia al tamaño de la pieza, no eligiendo un número más alto.
P2: ¿Puedo usar un transductor de 20 kHz con una bocina de 15 kHz?
A2: No. El transductor, el amplificador y la bocina deben tener la misma frecuencia de resonancia. Un transductor de 20 kHz con una bocina de 15 kHz no se acoplará correctamente: producirá soldaduras débiles, no arrancará o quemará el convertidor en cuestión de minutos.
P3: ¿Qué potencia necesito para soldar pequeños puntos de plástico?
A3: Para soldaduras por puntos pequeñas en películas delgadas, conectores o microcomponentes, normalmente se necesita una potencia baja (unos cientos de vatios) combinada con una frecuencia más alta (28 kHz o 35 kHz). Una potencia demasiado alta aplastará la pieza en lugar de soldarla.
P4: ¿Cómo puedo saber si mi transductor actual es de tamaño insuficiente?
A4: Los síntomas más comunes son: soldaduras débiles que se separan fácilmente, tiempos de soldadura demasiado largos (superiores a 2 segundos para plásticos comunes), alarmas frecuentes de sobrecarga del convertidor o sobrecalentamiento del transductor. Cualquiera de estos síntomas suele indicar la necesidad de aumentar la potencia del generador, en lugar de comprar uno nuevo.
Hable con nosotros
Envíenos una foto o un dibujo de sus piezas, junto con el tipo de material y el volumen de producción deseado. Nuestros ingenieros le recomendarán la frecuencia, la potencia y el diseño de sonotrodo adecuados, y realizarán una prueba de soldadura en sus piezas reales para su aprobación antes de realizar cualquier pedido al por mayor.