














Cómo elegir equipos de soldadura ultrasónica: Guía de selección en 7 pasos y lista de verificación de posibles problemas (Edición 2026)
Acerca de este artículo
Compilado por Li Yong, ingeniero de procesos de soldadura ultrasónica enShenzhen Chengguan IIntelligent Ultrasonic Equipment Co., Ltd., con 22 años de experiencia en la puesta en marcha de líneas de producción y la mejora del rendimiento, ha llevado a cabo más de 10 000 proyectos de soldadura que abarcan más de 100 000 productos soldados. El contenido de este artículo se basa en casos reales de líneas de producción y validación de parámetros.
Tabla de contenido
- Confirme los materiales que se van a soldar: el factor número 1 en la selección.
- Seleccione la frecuencia de trabajo adecuada: 20 kHz / 35 kHz / 40 kHz
- Adapte la potencia a la zona de soldadura, evitando soldaduras frías y sobre-soldaduras.
- Seleccione el tipo de máquina según el volumen de producción: neumática / servo / personalizada
- Concéntrese en las funciones principales del generador: el cerebro de la máquina.
- Dispositivos de sujeción y herramientas: lo que en última instancia determina la calidad de la soldadura.
- Evaluar la solidez del proveedor y el servicio posventa.
- Diagrama de flujo de decisiones de selección
- Tabla comparativa de equipos (referencia rápida)
- Lista de verificación de errores comunes y trampas en la selección de productos
- Preguntas frecuentes (FAQ)
- Resumen
Elegir soldadura ultrasónica La elección del equipo es una de las decisiones más importantes que toma un fabricante de plásticos antes de poner en marcha una línea de producción. Si se elige bien, se obtiene una línea estable, un alto rendimiento y bajos costos de mantenimiento. Si se elige mal, se corre el riesgo de sufrir soldaduras frías, sobre-soldaduras y averías frecuentes; las pérdidas por tiempo de inactividad superan con creces la diferencia de precio entre las máquinas.
Esta guía divide el proceso de selección en 7 pasos clave, desde la confirmación del material hasta la evaluación del proveedor. Explica la lógica de decisión y los aspectos a tener en cuenta en cada etapa, y finaliza con un diagrama de flujo para la toma de decisiones y una tabla comparativa de equipos para ayudarte a elegir la opción correcta antes de comprar.
1. Confirme los materiales que se van a soldar: el factor número 1 en la selección.
El material es el primer factor a considerar en la selección. Los distintos plásticos difieren enormemente en su punto de fusión, módulo elástico y conductividad térmica, factores que determinan directamente la frecuencia, la potencia y el diseño de la bocina que requiere el equipo.
Puntos clave para la toma de decisiones
- Identifique el material que se va a soldar: los plásticos rígidos como el ABS y el PC necesitan mayor energía; los plásticos blandos como el PP y el PE necesitan menos energía, pero requieren un control de amplitud más preciso.
- Confirme los requisitos de calidad de soldadura: ¿Debe la resistencia de la soldadura cumplir con los estándares de prueba de tracción? ¿Se requiere sellado (hermético al aire/agua)? ¿Debe la apariencia estar libre de marcas de presión, marcas de quemaduras y rebabas?
- Para determinar si se están uniendo materiales diferentes, los puntos de fusión de ambos materiales deben tener una diferencia máxima de 20 °C; de lo contrario, será difícil lograr una fusión fiable. Algunas combinaciones (por ejemplo, PTFE con cualquier plástico) son prácticamente imposibles de soldar por ultrasonidos.
| Material | Dificultad de soldadura | Energía requerida | Notas |
| ABS | Bajo | Medio | Fácil de soldar; muy versátil. |
| PC (policarbonato) | Medio | Alto | Alto punto de fusión; requiere alta potencia. |
| PS (poliestireno) | Bajo | Bajo | Fácil de soldar pero propenso a agrietarse por fragilidad. |
| PP (polipropileno) | Alto | Bajo-medio | Altamente elástico; requiere alta frecuencia y pequeña amplitud. |
| PE (polietileno) | Alto | Bajo-medio | Punto de fusión bajo pero mala conducción del calor. |
| PA (nylon) | Medio-alto | Alto | Altamente higroscópico; seque el material antes de soldar. |
| POM (acetal) | Medio | Medio-alto | Muy rígido; requiere una amplitud precisa. |
| PMMA (acrílico) | Medio | Medio | Las piezas cosméticas necesitan prevención de burbujas |
| PTFE (Teflón) | Extremadamente difícil | - | Es prácticamente imposible soldar por ultrasonidos. |
Consejo: si no está seguro de si un material se puede soldar, enviar muestras para una prueba de soldadura gratuita es la forma más económica de averiguarlo. Cualquier proveedor de confianza debería ofrecer este servicio.
2. Elija la frecuencia de trabajo adecuada: 20 kHz / 35 kHz / 40 kHz
La frecuencia determina directamente el rendimiento de la vibración. Los equipos de soldadura ultrasónica suelen venir en tres niveles de frecuencia: 20 kHz, 35 kHz y 40 kHz, cada uno con su punto óptimo.
| Frecuencia | Características de amplitud | Productos adecuados | Ventajas | Limitaciones |
| 20 kHz | Gran amplitud, alta energía | Piezas de plástico de tamaño mediano a grande, productos de paredes gruesas, componentes de automoción, carcasas de electrodomésticos. | La más versátil; las máquinas más comunes del mercado; las piezas son fáciles de conseguir. | Propenso a la soldadura excesiva y a daños por presión en piezas pequeñas y delicadas. |
| 35 kHz | Amplitud media | Piezas cosméticas de tamaño mediano, accesorios electrónicos, dispositivos médicos | Equilibra potencia y precisión; reduce los daños estéticos. | Menos opciones de máquinas que 20 kHz |
| 40 kHz | Amplitud pequeña, fina y precisa | Piezas pequeñas de paredes delgadas, electrónica de precisión, microsensores, envases de cosméticos. | Menos daños por quemaduras y marcas de presión; puntos de soldadura más finos | Energía limitada; no apto para piezas grandes. |
Como regla general, utilice frecuencias bajas (20 kHz) para piezas grandes y frecuencias altas (35 kHz/40 kHz) para piezas pequeñas y finas. Si el tamaño de sus productos varía considerablemente, considere utilizar equipos de doble frecuencia o varias máquinas con diferentes frecuencias.
3. Adapte la potencia a la zona de soldadura, evitando soldaduras frías y sobre-soldaduras.
Uno de los errores más comunes al seleccionar la potencia adecuada es equivocarse. Una potencia insuficiente provoca soldaduras frías; una potencia excesiva causa sobre-soldadura y marcas de quemaduras. En ambos casos, se producen defectos en el lote.
| Tamaño del área de soldadura | Potencia recomendada | Aplicaciones típicas |
| Dentro de 50 mm | 800–1200 W | Carcasas para pequeños componentes electrónicos, embalaje de sensores, piezas de juguetes |
| 50–100 mm | 1200–1500 W | Sensores para automóviles, carcasas de cargadores, tapas de baterías |
| 100–150 mm | 1500–2600 W | Carcasas de electrodomésticos, dispositivos médicos, piezas para interiores de automóviles |
| Por encima de 150 mm | 2600–3000W+ | Parachoques de automóviles, grandes tanques de agua, contenedores industriales |
Consejo: para la producción continua por lotes, deje un margen de potencia del 20 %. Trabajar a plena carga provoca alarmas de sobrecarga del generador y acorta la vida útil de los componentes. Por ejemplo, para una pieza con un área de soldadura de 120 mm, elija una máquina de 2000 W en lugar de una de apenas 1500 W.
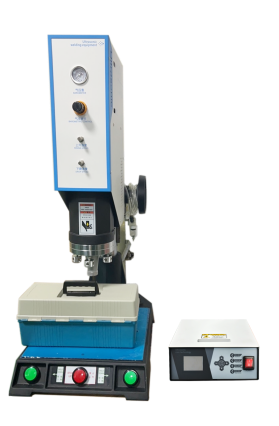
4. Elija el tipo de máquina según el volumen de producción: neumática / servo / personalizada
El tamaño del lote de producción determina directamente si conviene optar por una máquina neumática estándar o una máquina de precisión servoaccionada, y la diferencia de presupuesto es significativa.
| Tipo de máquina | Método de accionamiento | Precisión | Escenarios adecuados | Gama de precios |
| Soldadora ultrasónica neumática de sobremesa | Accionamiento por cilindro | ±0,05 mm | Prototipado en lotes pequeños, pruebas piloto, validación de I+D | Bajo |
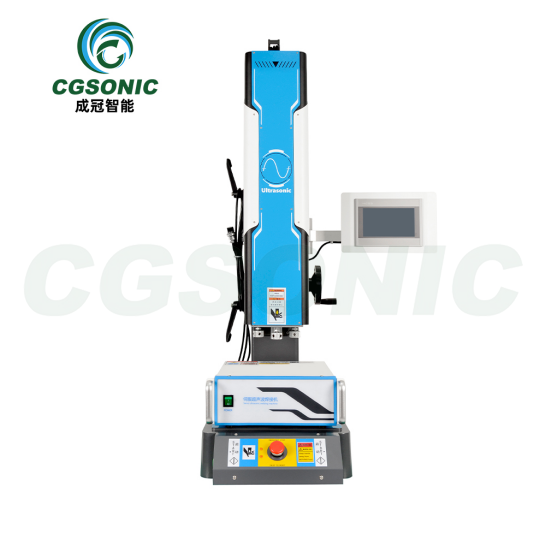
| Soldadora ultrasónica servoaccionada | Accionamiento por servomotor | ±0,01 mm | Producción en grandes volúmenes, productos con estrictos requisitos de calidad. | Medio-alto |
| Sistema ultrasónico integrado a medida | Hecho a medida | Diseñado según los requisitos | Líneas automatizadas, soldadura simultánea en múltiples estaciones | Alto (cotizado por proyecto) |
Diferencias clave
- Tipo neumático: ejerce presión sobre el cilindro. Estructura simple, fácil de operar y con bajos costos de mantenimiento. Sin embargo, la profundidad de soldadura se ve afectada por las fluctuaciones de la presión del aire, por lo que la consistencia es limitada. Adecuado para volúmenes anuales inferiores a 50 000 piezas.
- Tipo servo: un servomotor controla con precisión la distancia y la velocidad de descenso, logrando una precisión de profundidad de soldadura de 0,01 mm. Admite perfiles de soldadura multietapa (aproximación rápida → presión lenta → mantenimiento → liberación gradual) y ofrece una excelente consistencia, ideal para volúmenes anuales superiores a 100 000 piezas o exigencias de calidad estrictas (dispositivos médicos, piezas de seguridad para automóviles, etc.).
- Tipo integrado personalizado: incorpora el módulo de soldadura ultrasónica en una línea automatizada, junto con robots, mesas giratorias e inspección visual para una producción totalmente automática. Adecuado para la fabricación a gran escala con volúmenes anuales superiores a 500 000 unidades.
Consejo: no se deje llevar ciegamente por máquinas de alta gama. Una máquina neumática es perfectamente adecuada para productos sencillos y de bajo volumen; comprar máquinas servoaccionadas en exceso solo aumenta la presión presupuestaria y la complejidad del mantenimiento. Por el contrario, usar una máquina neumática para productos de precisión de alto volumen genera inestabilidad en el rendimiento, y las pérdidas por tiempo de inactividad superan con creces la diferencia de precio.
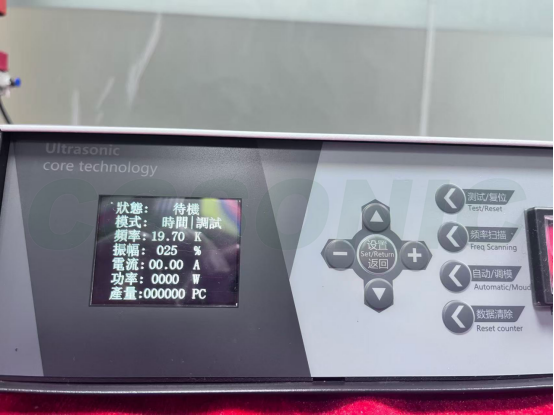
5. Céntrese en las funciones principales del generador: el cerebro de la máquina.
El generador es el cerebro de una soldadora ultrasónica: convierte la corriente eléctrica en una señal eléctrica de alta frecuencia para alimentar el transductor. La diferencia de rendimiento entre los generadores nuevos y los antiguos es considerable y determina directamente la estabilidad de la soldadura.
Debes confirmar las funciones del generador antes de comprarlo.
- Seguimiento automático de frecuencia (generador digital): se sincroniza automáticamente con la frecuencia de resonancia del transductor, manteniendo un rendimiento estable durante largos periodos de funcionamiento. Las unidades analógicas antiguas requieren ajuste manual, presentan desviaciones durante la producción y ofrecen una calidad de soldadura irregular.
- Múltiples modos de soldadura:
- Modo de temporizador: se detiene en un tiempo preestablecido, adecuado para productos de uso rutinario con materiales estables.
- Modo de energía: se detiene en una energía preestablecida; compensa la variación del lote de material y estabiliza el rendimiento.
- Modo de profundidad: se detiene en una profundidad de soldadura preestablecida, adecuada para productos con requisitos dimensionales ajustados.
- Almacenamiento de parámetros de recetas: los parámetros para diferentes productos se almacenan por separado y se recuperan con una sola tecla al cambiar de producto, evitando ajustes repetidos. Elija una máquina que pueda almacenar al menos 10 recetas.
- Alarma y protección contra sobrecarga: apaga automáticamente la máquina y la protege cuando se produce una anomalía en la soldadura (la bocina golpea el accesorio, falta de material, etc.), evitando daños a la bocina y al transductor.
- Salida de datos de soldadura: los generadores de alta gama pueden proporcionar datos de energía, tiempo y profundidad para cada soldadura, lo que permite la integración con sistemas MES para la trazabilidad de la calidad.
Consejo: evite a toda costa los generadores analógicos antiguos. Son entre un 20 % y un 30 % más baratos, pero tienen poca inmunidad al ruido, sufren frecuentes desviaciones de parámetros y carecen de trazabilidad de datos. En la producción en masa, las pérdidas por defectos de soldadura superan con creces la diferencia de precio.
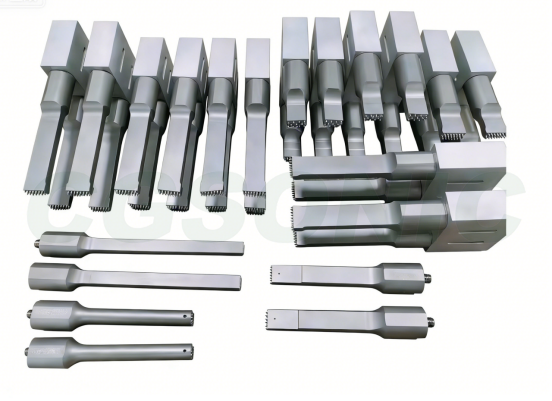
6. Bocinas y accesorios de herramientas: lo que en última instancia determina la calidad de la soldadura.
Incluso la mejor unidad principal no puede fabricar piezas de buena calidad sin una buena bocina y un buen accesorio. La bocina (sonotrodo) y los accesorios de sujeción son los componentes que con mayor frecuencia se pasan por alto en la selección, pero tienen un impacto enorme en la calidad de la soldadura.
Comparación de materiales de cuerno
| Material | vida de servicio | Precio | Escenarios adecuados |
| aleación de aluminio | Medio (100.000–300.000 ciclos) | Bajo | Lotes pequeños a medianos, creación de prototipos |
| aleación de titanio | Largo (500.000–1.000.000+ ciclos) | Medio-alto | Producción continua de alto volumen, requisitos de alta resistencia a la fatiga. |
| Acero aleado | Largo | Medio | Escenarios especiales de alto desgaste, pero pesados y difíciles de mecanizar. |
Puntos de selección de bocinas y accesorios
- Los productos irregulares suelen requerir bocinas y dispositivos de posicionamiento personalizados: las bocinas estándar solo son adecuadas para superficies de soldadura planas y regulares; los productos curvos, escalonados o multipunto deben diseñarse a medida. Confirme la capacidad del proveedor para fabricar bocinas personalizadas antes de realizar la compra.
- Para la producción continua de alto volumen, elija primero las bocinas de titanio: la vida útil a la fatiga del titanio es de 3 a 5 veces mayor que la del aluminio, por lo que, aunque el precio unitario es más alto, el coste por pieza es en realidad menor y se reduce el tiempo de inactividad por cambio de bocina.
- La precisión de la fijación (nido) es igualmente crítica: la exactitud en el posicionamiento del nido afecta directamente a la alineación de la soldadura. Se recomiendan nidos mecanizados por CNC, combinados con pasadores de posicionamiento o sujeción por vacío para la pieza.
- Diseño de la bocina y adaptación de frecuencia: una bocina de 20 kHz es bastante grande (aproximadamente 130-250 mm de longitud total), mientras que una bocina de 40 kHz es más pequeña (aproximadamente 50-90 mm); el diseño debe garantizar una precisión de resonancia de media longitud de onda.
Consejo: antes de comprar, confirme si el proveedor puede diseñar bocinas y accesorios personalizados a partir de los planos de su producto, y solicite el informe de análisis de elementos finitos (FEA) de la bocina para verificar la uniformidad de la distribución de frecuencia y amplitud de resonancia.
7. Evaluar la solidez del proveedor y el servicio posventa.
Los equipos baratos permiten ahorrar dinero inicialmente, pero tienden a fallar con frecuencia en la producción en masa, lo que provoca pérdidas por inactividad. La evaluación de proveedores es la última etapa del proceso de selección, y el punto más fácil para caer en una trampa.
Lista de verificación para la evaluación de proveedores
| Elemento de evaluación | Pregunta clave | Estándar de cualificación |
| Prototipado previo a la venta | ¿Puede proporcionarnos ejemplos de pruebas de soldadura? | Prototipado gratuito o de bajo coste con informe de prueba. |
| Período de garantía | ¿Cuánto dura la garantía de los componentes principales (generador, transductor)? | ≥12 meses, incluyendo reparaciones in situ |
| Suministro de piezas | ¿Cuál es el plazo de entrega para consumibles como bocinas y transductores? | Piezas estándar ≤7 días; piezas personalizadas ≤15 días |
| Apoyo técnico | ¿Hay disponible una guía de puesta en marcha en línea? ¿Formación presencial? | Asistencia en línea las 24 horas del día, los 7 días de la semana, y visitas gratuitas a las instalaciones durante el primer año. |
| Desarrollo a medida | ¿Se ofrece soporte para el desarrollo a medida en proyectos no estándar? | Equipo de diseño interno capaz de elaborar planos de soluciones. |
| Experiencia en el sector | ¿Existen casos de éxito en el mismo sector? | Se pueden solicitar referencias de clientes o visitas in situ. |
| Certificaciones | ¿El equipo cuenta con la certificación CE/ISO? | La certificación CE es obligatoria para los productos exportados. |
Consejo: compare al menos tres proveedores y solicite un informe de prueba de prototipos a cada uno antes de decidir. Nunca compare solo el precio: un ahorro de unos pocos miles de yuanes en la máquina puede verse anulado por una sola parada de la línea de producción que cuesta decenas de miles.
Diagrama de flujo de decisiones de selección
Confirmar los materiales de soldadura y los requisitos de calidad.
→
Decide si el material se puede soldar por ultrasonidos.
→
Seleccione la frecuencia según el tamaño del producto.
→
Seleccione la potencia según el área de soldadura.
→
Seleccione el tipo de máquina según el volumen de producción.
→
Confirmar las funciones del generador
→
Confirmar la bocina y los accesorios
→
Evaluar proveedores
→
Realiza el pedido
Sigue este flujo paso a paso: cada paso tiene criterios de decisión claros, por lo que nada importante se pierde.
| Dimensión de selección | Configuración básica | Configuración estándar | Configuración de gama alta |
| Frecuencia | 20 kHz | 20 kHz / 35 kHz | Doble frecuencia de 20 kHz + 40 kHz |
| Fuerza | 800–1200 W | 1500–2600 W | Más de 3000 W (con margen) |
| Método de accionamiento | Neumático | Neumático / Servo | Servo (perfiles multietapa) |
| Generador | Seguimiento de frecuencia digital | Seguimiento digital + múltiples modos | Digital + salida de datos + integración MES |
| material de cuerno | aleación de aluminio | aleación de titanio | Aleación de titanio + diseño optimizado mediante análisis de elementos finitos (FEA) |
| Artículos fijos | Nido estándar | Nido personalizado CNC | Sujeción por vacío + posicionamiento visual |
| Volumen aplicable |
| 50.000–500.000 piezas/año | >500.000 piezas/año |
| Referencia presupuestaria | Bajo | Medio | Alto |
Lista de verificación de errores comunes y trampas en la selección de productos
Error 1: Comparar únicamente precios, sin realizar pruebas de soldadura en muestras físicas.
Incluso con especificaciones idénticas, los equipos de diferentes proveedores pueden presentar grandes diferencias en los resultados de soldadura. Los datos técnicos no sustituyen la validación con prototipos reales. La mejor opción es solicitar a al menos tres proveedores que realicen pruebas de soldadura en sus muestras y comparar la resistencia, el aspecto y el rendimiento de la soldadura.
Error 2: Recortar el presupuesto y elegir equipos de baja potencia.
La potencia insuficiente provoca defectos persistentes en la soldadura en frío y una tasa de desperdicio excesiva. Los pocos miles de yuanes ahorrados en la máquina pueden ser absorbidos por los costos de desperdicio en un mes. La solución correcta: ajustar la potencia a la zona de soldadura y dejar un margen del 20 %.
Error 3: Centrarse únicamente en el precio de la máquina principal e ignorar la calidad de la bocina y los accesorios.
Las bocinas y los accesorios son los que determinan la calidad final de la soldadura. Una bocina de mala calidad presenta una distribución de amplitud irregular, lo que provoca soldadura excesiva y soldaduras frías localizadas. El enfoque correcto consiste en incluir los costos de la bocina y los accesorios en el presupuesto total y exigir el informe de análisis de elementos finitos (FEA) de la bocina al proveedor.
Error 4: Comprar a ciegas servomotores de alta gama para productos sencillos y de bajo volumen.
Las máquinas servoaccionadas son precisas, pero para productos sencillos, esa precisión es excesiva. El presupuesto adicional se aprovecharía mejor en una bocina de mayor calidad o en repuestos. El enfoque correcto: elija la máquina que mejor se adapte a sus necesidades de volumen y calidad, y evite pagar por funciones que no utiliza.
Error 5: No evaluar la capacidad de servicio posventa del proveedor: nadie que repare la máquina cuando falle.
En la producción en masa, cada hora de inactividad puede costar miles de yuanes. Si el proveedor no puede proporcionar piezas o asistencia técnica con prontitud, las pérdidas se acumulan. La estrategia correcta: confirmar los términos de la garantía, los plazos de entrega de las piezas y los tiempos de respuesta de la asistencia técnica antes de firmar.
Preguntas frecuentes (FAQ)
P1: ¿Cuál es la diferencia entre las máquinas de soldadura ultrasónica de 20 kHz y las de 40 kHz?
Una máquina de 20 kHz proporciona una alta energía de vibración, ideal para piezas de plástico medianas y grandes, así como para productos de paredes gruesas; es la máquina más común en el mercado. Una máquina de 40 kHz tiene una amplitud menor, adecuada para piezas pequeñas de paredes delgadas, componentes cosméticos y accesorios electrónicos, reduciendo los daños por quemaduras y las marcas de presión. En resumen: baja frecuencia para piezas grandes, alta frecuencia para piezas pequeñas y delicadas.
P2: ¿Cómo elijo la potencia de soldadura ultrasónica?
Seleccione entre 800 y 1200 W para áreas de soldadura de hasta 50 mm, entre 1500 y 2600 W para productos plásticos medianos y estándar, y 3000 W o más para piezas grandes y complejas. Para la producción continua por lotes, deje un margen de potencia del 20 % para evitar alarmas de sobrecarga del generador.
P3: ¿Cuál es la diferencia entre las soldadoras ultrasónicas servoaccionadas y neumáticas?
Una soldadora neumática, accionada por cilindro, es fácil de usar y rentable, ideal para prototipos y pruebas piloto en pequeñas series. Una soldadora servoaccionada controla la profundidad de soldadura mediante un servomotor, logrando una precisión de 0,01 mm con una consistencia excelente, lo que la hace idónea para la producción en grandes volúmenes y productos con estrictos requisitos de calidad.
P4: ¿Qué material es el mejor para las bocinas ultrasónicas?
Las bocinas de aleación de aluminio son económicas y adecuadas para la producción en lotes pequeños y medianos; las bocinas de aleación de titanio tienen una vida útil de 3 a 5 veces mayor que las de aluminio y son adecuadas para la producción continua en grandes volúmenes; las bocinas de acero aleado son resistentes al desgaste, pero pesadas, y se utilizan en situaciones de alto desgaste. Antes de comprar, confirme que el proveedor puede personalizar las bocinas según los planos de su producto.
P5: ¿Debería realizar una prueba de prototipo de soldadura antes de comprar equipos de soldadura ultrasónica?
Muy recomendable. Los resultados de la soldadura varían mucho según el material y la estructura, y las especificaciones técnicas por sí solas no permiten predecir el resultado final. Los proveedores de confianza deberían ofrecer pruebas de soldadura gratuitas o a bajo costo; realice el pedido formal solo después de que el prototipo sea aprobado.
P6: ¿Cuál es la diferencia entre los generadores digitales y analógicos?
Un generador digital de seguimiento automático se sincroniza automáticamente con la frecuencia de resonancia del transductor y se mantiene estable durante largos periodos de uso; admite modos de soldadura por tiempo, energía y profundidad, y puede almacenar configuraciones de parámetros. Los generadores analógicos tienen poca inmunidad al ruido, se desvían fácilmente durante la producción y ofrecen una calidad de soldadura irregular; por lo tanto, se están eliminando gradualmente.
P7: ¿Qué plásticos no son aptos para la soldadura ultrasónica?
Los plásticos blandos como el PP y el PE se pueden soldar, pero requieren poca energía y son difíciles de soldar; materiales como el PTFE (Teflón) son prácticamente imposibles de soldar por ultrasonidos. Para soldar materiales diferentes, asegúrese de que sus puntos de fusión difieran en menos de 20 °C, de lo contrario, la fusión fiable es difícil. Ante la duda, lo más seguro es enviar muestras para realizar una prueba de prototipo.
Resumen
No existe una máquina de soldadura ultrasónica perfecta para todos; solo existe la que mejor se adapta a su producto. Comience la selección por el material: determine si se puede soldar y cuáles son los requisitos de calidad. Luego, elija la frecuencia según el tamaño del producto, la potencia según el área de soldadura y el tipo de máquina según el volumen de producción. A continuación, analice detenidamente las funciones del generador y la capacidad de la bocina/dispositivo personalizado. Finalmente, verifique al proveedor mediante pruebas de prototipo.
- Principio fundamental: las especificaciones técnicas son solo una referencia; la prueba del prototipo físico es la prueba definitiva. Realice una validación completa de la soldadura de la muestra antes de realizar el pedido formal, para asegurarse de que la máquina pueda producir productos de calidad de forma consistente.